
در تولید برخی قطعات پلاستیکی، افزایش ضخامت دیواره برای رسیدن به استحکام موردنیاز میتواند باعث افزایش وزن قطعه، مصرف بیشتر مواد اولیه و طولانیتر شدن زمان خنککاری شود. تزریق پلاستیک با گاز ازت یا نیتروژن خالص یکی از روشهایی است که برای مدیریت این چالشها در برخی پروژههای صنعتی مورد استفاده قرار میگیرد.
در این روش، گاز نیتروژن در مرحله مشخصی از فرآیند وارد مواد مذاب پلاستیک میشود و با ایجاد یک ناحیه توخالی در بخشهای مناسب قطعه، امکان کاهش مصرف مواد و وزن را فراهم میکند. البته استفاده از این فناوری برای هر قطعهای مناسب نیست و نتیجه نهایی به عواملی مانند طراحی قطعه، نوع مواد اولیه، طراحی قالب و کنترل دقیق پارامترهای فرآیند قالبسازی بستگی دارد. اگر این روش به درستی استفاده شود، نه تنها به کاهش هزینههای تولید کمک میکند، بلکه باعث بهبود کیفیت محصولات نهایی نیز میشود.
در ادامه، نحوه عملکرد، مزایا، محدودیتها و کاربردهای تزریق پلاستیک با گاز ازت را بررسی میکنیم.
تزریق پلاستیک با گاز ازت چیست؟
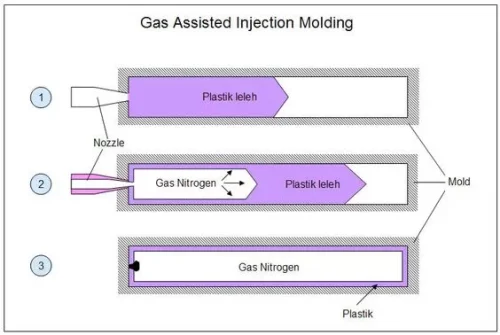
تزریق پلاستیک با گازازت که با عنوان Gas Assisted Injection Molding (GAIM) نیز شناخته میشود، روشی در فرآیند تزریق است که در آن از گاز نیتروژن برای ایجاد فشار داخلی و تشکیل نواحی توخالی در بخشهایی از قطعه استفاده میشود.
در قالب تزریق پلاستیک معمولی، مواد اولیه مذاب پلاستیک فضای قالب را پر میکند و پس از اعمال فشار نگهداری، قطعه خنک و منجمد میشود. در روش گاز کمکی، گاز نیتروژن در زمان و فشار مشخص وارد فرآیند شده و با حرکت دادن مذاب یا نفوذ در بخش تعیینشده، یک کانال یا فضای توخالی در داخل قطعه ایجاد میکند.
هدف از این کار صرفاً ایجاد فضای خالی نیست؛ بلکه میتوان با طراحی صحیح فرآیند، مقدار مواد مصرفی، وزن قطعه، فرورفتگیهای ناشی از ضخامت زیاد و برخی مشکلات مربوط به تغییر شکل را کنترل کرد.
مراحل فرآیند تزریق پلاستیک با گاز ازت
1- تزریق اولیه مواد مذاب پلاستیکی
ابتدا مواد پلاستیکی در سیلندر دستگاه ذوب شده و مواد مذاب با شرایط تعیینشده وارد قالب میشود. مقدار مذاب تزریقشده و میزان پرشدن قالب، بسته به روش Gas Assist و طراحی قطعه مشخص میشود.
در برخی فرآیندها قالب به صورت کامل پر نمیشود و گاز وظیفه جابهجایی بخشی از مذاب و ایجاد فضای توخالی را بر عهده میگیرد. در روشهای دیگر، گاز پس از پر شدن قالب یا در مرحله مشخصی از فرآیند وارد میشود. 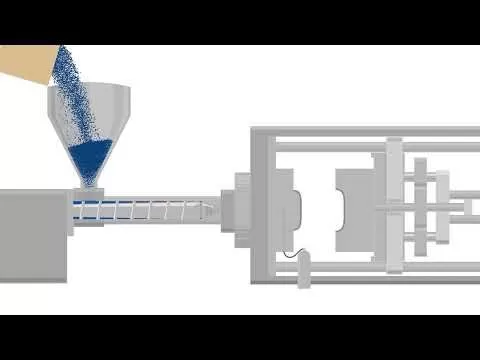 برای بررسی دقیق این مرحله می توانید به مقاله تزریق پلاستیک: مرحلهای کلیدی در فرآیند قالبسازی پلاستیک مراجعه کنید.
ورود گاز نیتروژن (ازت)
پس از رسیدن فرآیند به مرحله موردنظر، گاز نیتروژن با فشار کنترلشده وارد مذاب میشود. فشار و زمان ورود گاز باید متناسب با هندسه قطعه، جنس ماده و شرایط فرآیند تعیین شود.
هدف از ورود گاز، ایجاد فشار داخلی و هدایت مواد مذاب در مسیر موردنظر است؛ بنابراین محل ورود گاز و نحوه توزیع آن از عوامل مهم در نتیجه نهایی محسوب میشوند.
تشکیل ناحیه توخالی در قطعه
گاز نیتروژن به دلیل رفتار و فشار اعمالشده، در نواحی مناسب داخل مذاب پیشروی میکند و بخشی از مواد را جابهجا میسازد. در نتیجه، در قسمتهایی از قطعه که برای این کار طراحی شدهاند، یک کانال یا فضای توخالی شکل میگیرد.
این ناحیه توخالی میتواند بدون کاهش نامتناسب عملکرد قطعه، مقدار مواد مصرفی را کاهش دهد. البته شکل و اندازه این ناحیه باید در مرحله طراحی فرآیند کنترل شود؛ زیرا توزیع نامناسب گاز میتواند باعث ایجاد عیب در قطعه شود.
نگهداری فشار و خنککاری
پس از تشکیل فضای داخلی، فشار گاز برای مدت مشخصی حفظ میشود تا فرآیند انجماد قطعه تحت شرایط کنترلشده ادامه پیدا کند. همزمان، حرارت از طریق سیستم خنککاری قالب از قطعه گرفته میشود. طراحی مناسب مسیرهای خنککاری میتواند در یکنواختی انجماد و کاهش زمان چرخه نقش مهمی داشته باشد.
خروج قطعه از قالب
پس از رسیدن قطعه به شرایط مناسب برای خروج، قالب باز شده و قطعه از آن خارج میشود. در این مرحله، کیفیت سطح، ابعاد، میزان تابیدگی و شکلگیری ناحیه توخالی باید با الزامات محصول مقایسه شود.
مزایای تزریق پلاستیک با گاز ازت
استفاده از گاز نیتروژن در فرآیند تزریق میتواند در پروژههای مناسب، مزایای قابل توجهی داشته باشد. البته میزان این مزایا به طراحی قطعه و شرایط تولید وابسته است.
کاهش وزن و مصرف مواد اولیه
یکی از مهمترین دلایل استفاده از Gas Assist، امکان کاهش مقدار مواد مصرفی است. با ایجاد بخشهای توخالی در قسمتهای مناسب قطعه، دیگر لازم نیست تمام مقاطع ضخیم با پلاستیک پر شوند.
در نتیجه، وزن قطعه میتواند کاهش پیدا کند و در تولید تیراژ بالا، کاهش مصرف مواد اولیه از نظر اقتصادی اهمیت قابل توجهی پیدا میکند.
ب
کاهش فرورفتگی و عیوب ناشی از ضخامت زیاد
مقاطع ضخیم در قطعات تزریقی میتوانند مستعد ایجاد فرورفتگی سطحی یا Sink Mark باشند. این مشکل معمولاً به دلیل جمعشدگی مواد در هنگام خنک شدن اتفاق میافتد.
استفاده از گاز میتواند با ایجاد فضای داخلی و کاهش ضخامت مؤثر در بخشهای مناسب، احتمال بروز چنین عیوبی را کاهش دهد؛ البته نتیجه به طراحی قطعه و تنظیم صحیح فرآیند وابسته است.
کاهش تابیدگی در برخی طراحیها
تفاوت در سرعت خنک شدن قسمتهای مختلف قطعه میتواند موجب ایجاد تنش و تغییر شکل شود. در طراحیهایی که Gas Assist به شکل مناسبی اجرا شده باشد، کاهش ضخامتهای غیرضروری میتواند به کنترل تابیدگی کمک کند.
با این حال، نمیتوان کاهش تابیدگی را برای تمام قطعات یک نتیجه قطعی دانست. نوع ماده، هندسه قطعه، سیستم خنککاری و شرایط فرآیند همگی در این موضوع مؤثر هستند.
بهبود نسبت استحکام به وزن
کاهش وزن قطعه به معنی کاهش الزامی عملکرد مکانیکی آن نیست. در برخی طراحیها میتوان با ایجاد حفره داخلی و حفظ ضخامت مناسب در قسمتهای باربر، قطعهای سبکتر با عملکرد مکانیکی موردنیاز تولید کرد.
به همین دلیل، این فناوری در طراحی برخی قطعاتی که همزمان به وزن پایین و استحکام مناسب نیاز دارند، مورد توجه قرار گرفته است.
امکان تولید قطعات بزرگتر یا ضخیمتر با مصرف مواد کمتر
در بعضی قطعات بزرگ یا دارای مقاطع ضخیم، استفاده از مقدار زیاد مواد میتواند وزن، زمان خنککاری و مشکلات مربوط به جمعشدگی را افزایش دهد.
Gas Assist این امکان را فراهم میکند که در بخشهای مناسب، فضای داخلی قطعه ایجاد شود و بدون پر کردن کامل تمام حجم، هندسه موردنظر تولید شود.
امکان کاهش زمان چرخه در برخی کاربردها
از آنجا که مقدار مواد موجود در برخی بخشهای قطعه کاهش پیدا میکند، ممکن است زمان موردنیاز برای خنک شدن نیز کاهش یابد. در نتیجه، در بعضی پروژهها میتوان به کاهش زمان چرخه و افزایش بهرهوری تولید دست پیدا کرد.
این مزیت به صورت خودکار در تمام قطعات اتفاق نمیافتد و باید در مرحله طراحی و آزمون فرآیند بررسی شود.
کاهش هزینههای تولید
این روش به دلیل کاهش میزان مواد اولیه مصرفی، هزینههای تولید را کاهش میدهد. همچنین، زمان چرخه تولید کوتاهتر شده و بهرهوری دستگاههای تزریق پلاستیک افزایش مییابد.
معایب و محدودیتهای تزریق پلاستیک با گاز ازت
در کنار مزایا، استفاده از گاز نیتروژن نیازمند تجهیزات، طراحی و کنترل دقیقتر است. بنابراین این فناوری همیشه جایگزین مناسبی برای تزریق معمولی نیست.
هزینه تجهیزات و سیستم کنترل گاز
اجرای فرآیند به تجهیزات مربوط به تأمین و کنترل گاز، سیستمهای تزریق و کنترل فشار و تجهیزات جانبی مناسب نیاز دارد. همین موضوع باعث میشود هزینه اولیه اجرای فرآیند نسبت به تزریق معمولی بیشتر باشد.
به همین دلیل، استفاده از این فناوری زمانی توجیه بیشتری دارد که کاهش مصرف مواد، وزن یا زمان چرخه بتواند هزینههای اضافه تجهیزات را جبران کند.
پیچیدگی طراحی فرآیند
در تزریق با گاز، فقط تنظیم پارامترهای معمول دستگاه تزریق کافی نیست. زمان ورود گاز، فشار گاز، مقدار مواد، دمای مذاب، دمای قالب و شرایط نگهداری فشار باید با یکدیگر هماهنگ باشند.
هرگونه تنظیم نامناسب میتواند باعث تغییر مسیر گاز، تشکیل ناقص فضای داخلی یا ایجاد عیوب ظاهری و ابعادی شود.

حساسیت به طراحی قطعه و قالب
هندسه قطعه تأثیر مستقیمی بر حرکت گاز دارد. مسیرهای جریان، ضخامت دیواره، محل ورود گاز و محل تشکیل فضای توخالی باید از ابتدا در طراحی در نظر گرفته شوند.
به همین دلیل، اجرای موفق این فناوری به طراحی قالب تزریق پلاستیک متناسب با فرآیند نیاز دارد و نمیتوان هر قالب معمولی را بدون بررسی و تغییرات لازم برای این روش استفاده کرد.
محدودیت در انتخاب مواد و شرایط فرآیند
رفتار مواد مختلف در برابر فرآیند Gas Assist یکسان نیست. ویسکوزیته مذاب، رفتار جریان، دمای فرآیند، افزودنیها و خواص ماده میتوانند بر حرکت گاز و شکلگیری فضای داخلی تأثیر بگذارند.
بنابراین انتخاب مواد اولیه باید بر اساس شرایط واقعی قطعه و فرآیند انجام شود و نمیتوان یک تنظیم ثابت را برای تمام مواد و محصولات به کار برد.
نیاز به تنظیم دقیق پارامترهای تزریق و گاز
فشار گاز، زمان ورود، حجم گاز و زمان نگهداری فشار از پارامترهای مهم فرآیند هستند. تنظیم نادرست آنها ممکن است باعث ایجاد فضای داخلی نامناسب، مشکلات سطحی، تغییر ابعاد یا حتی تولید قطعات خارج از مشخصات شود.
به همین دلیل، آزمون فرآیند و بررسی نتایج قبل از تولید انبوه اهمیت زیادی دارد.
 تأثیر تزریق گاز ازت بر طراحی قالب
 تأثیر تزریق گاز ازت بر طراحی قالب
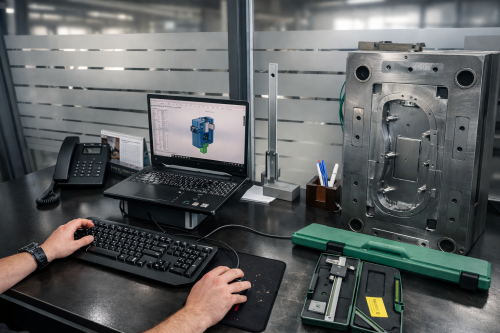
در استفاده از Gas Assist، قالب فقط وظیفه شکلدهی به سطح خارجی قطعه را ندارد؛ بلکه طراحی قالب تزریق پلاستیک باید با نحوه حرکت گاز و تشکیل فضای داخلی نیز هماهنگ باشد.
محل ورود گاز، مسیر حرکت آن، ضخامت قسمتهای مختلف قطعه، محل اتصالها و سیستم خنککاری از جمله مواردی هستند که باید در طراحی بررسی شوند.
در قطعات پیچیده، پیشبینی رفتار مذاب و گاز اهمیت بیشتری پیدا میکند. به همین دلیل، استفاده از شبیهسازی جریان و بررسی شرایط پرشدن میتواند قبل از ساخت قالب به شناسایی برخی مشکلات احتمالی کمک کند.
از طرف دیگر، ساخت قالب باید بر اساس طراحی نهایی و شرایط واقعی فرآیند انجام شود؛ زیرا کوچکترین تغییر در مسیرها یا هندسه داخلی میتواند رفتار گاز را تغییر دهد.
چه موادی برای تزریق پلاستیک با گاز ازت مناسب هستند؟
 چه موادی برای تزریق پلاستیک با گاز ازت مناسب هستند؟
انتخاب مواد اولیه در این فرآیند به شکل مستقیم با رفتار مذاب و شرایط تولید ارتباط دارد. برخی از ترموپلاستیکهای رایج میتوانند در فرآیند Gas Assist مورد استفاده قرار گیرند، اما مناسب بودن یک ماده برای هر پروژه باید به صورت جداگانه بررسی شود.
موادی مانند پلیپروپیلن (PP)، پلیاتیلن (PE)، ABS و برخی گریدهای مهندسی بسته به کاربرد و مشخصات قطعه میتوانند در چنین فرآیندهایی مورد بررسی قرار گیرند.
با این حال، صرفاً انتخاب نام یک پلیمر کافی نیست. گرید ماده، ویسکوزیته، درصد مواد پرکننده و افزودنیها و همچنین دمای فرآیند میتوانند روی رفتار گاز و کیفیت قطعه تأثیر بگذارند.
بنابراین انتخاب ماده باید بر اساس هندسه قطعه، الزامات مکانیکی، شرایط تولید و نتیجه آزمونهای فرآیندی انجام شود.
کاربرد تزریق پلاستیک با گاز ازت در صنایع مختلف
این فناوری بیشتر در محصولاتی مورد توجه قرار میگیرد که کاهش وزن، کنترل ضخامت یا کاهش مصرف مواد در آنها اهمیت دارد.
خودروسازی
در صنعت خودرو، کاهش وزن قطعات یکی از عوامل مهم در طراحی و تولید است. Gas Assist میتواند برای برخی قطعات بزرگ یا دارای مقاطع ضخیم که امکان ایجاد فضای داخلی در آنها وجود دارد، مورد استفاده قرار گیرد.
لوازم خانگی
 لوازم خانگی
در برخی قطعات و بدنههای پلاستیکی لوازم خانگی، کاهش وزن و کنترل فرورفتگیهای سطحی اهمیت دارد. استفاده از گاز در طراحی مناسب میتواند به تولید قطعات یکنواختتر کمک کند.
قطعات صنعتی
برخی قطعات صنعتی دارای مقاطع ضخیم یا طول زیاد هستند و کاهش مصرف مواد در آنها میتواند از نظر اقتصادی اهمیت داشته باشد. در این موارد، امکان استفاده از فضای توخالی داخلی میتواند مزیت قابل توجهی ایجاد کند.
تجهیزات و محصولات مصرفی
در برخی تجهیزات و محصولات مصرفی که وزن، ظاهر و استحکام همزمان اهمیت دارند نیز میتوان Gas Assist را به عنوان یکی از گزینههای فرآیند تولید بررسی کرد.
مقایسه تزریق پلاستیک معمولی و تزریق با گاز ازت
تفاوت این دو روش فقط به استفاده یا عدم استفاده از گاز محدود نمیشود؛ بلکه نحوه طراحی فرآیند و کنترل پارامترهای تولید نیز متفاوت است.
بنابراین نمیتوان گفت تزریق با گاز ازت در همه شرایط بهتر از تزریق معمولی است. انتخاب روش باید بر اساس هندسه قطعه، تیراژ تولید، جنس مواد، الزامات عملکردی و هزینه نهایی انجام شود.
چه زمانی استفاده از گاز ازت در تزریق پلاستیک منطقی است؟
 استفاده از Gas Assist زمانی ارزش بررسی بیشتری دارد که قطعه یکی از شرایط زیر را داشته باشد:
- وزن قطعه باید کاهش پیدا کند.
- بخشهایی از قطعه دارای ضخامت زیاد هستند.
- کاهش مصرف مواد اولیه از نظر اقتصادی اهمیت دارد.
- فرورفتگی ناشی از مقاطع ضخیم یک مشکل جدی است.
- قطعه بزرگ است و کاهش وزن آن اهمیت دارد.
- امکان ایجاد مسیر مناسب برای حرکت گاز در داخل قطعه وجود دارد.
- هزینه تجهیزات و پیچیدگی فرآیند با توجه به تیراژ تولید توجیهپذیر است.
در مقابل، برای قطعاتی که هندسه بسیار نازک یا نامناسب برای تشکیل مسیر گاز دارند، ممکن است تزریق معمولی گزینه مناسبتری باشد.
به همین دلیل، تصمیمگیری درباره استفاده از گاز نیتروژن بهتر است قبل از ساخت قالب و با بررسی همزمان قطعه، ماده، فرآیند و الزامات تولید انجام شود.
آیا تزریق پلاستیک با گاز ازت برای پروژه شما مناسب است؟
پاسخ این سؤال برای همه پروژهها یکسان نیست. ممکن است استفاده از گاز نیتروژن در یک قطعه باعث کاهش محسوس وزن و مصرف مواد شود، اما برای قطعهای دیگر به دلیل هندسه یا شرایط تولید، مزیت اقتصادی کافی نداشته باشد.
برای تصمیمگیری، عواملی مانند هندسه قطعه، ضخامت دیواره، جنس و گرید مواد، تیراژ تولید، الزامات مکانیکی، زمان چرخه، طراحی قالب و تجهیزات موجود باید در کنار یکدیگر بررسی شوند.

در پروژههای صنعتی، بررسی این موارد پیش از ساخت قالب میتواند از تغییرات پرهزینه در مراحل بعدی تولید جلوگیری کند. در صورت مناسب بودن فرآیند، میتوان طراحی قالب و پارامترهای تزریق را از ابتدا بر اساس الزامات Gas Assist در نظر گرفت.
جمعبندی
تزریق پلاستیک با گاز ازت راهکاری برای بهینهسازی تولید برخی قطعات پلاستیکی است که با ایجاد فضای توخالی در بخشهای مناسب، امکان کاهش وزن و مصرف مواد را فراهم میکند. کاهش فرورفتگی، کنترل بهتر برخی مشکلات ناشی از ضخامت زیاد و امکان بهبود نسبت استحکام به وزن نیز از دیگر مزایای قابل بررسی این فناوری هستند.
در مقابل، هزینه تجهیزات، پیچیدگی فرآیند، حساسیت به طراحی قطعه و قالب و نیاز به کنترل دقیق پارامترهای تولید باعث میشود این روش برای همه پروژهها مناسب نباشد.
بنابراین انتخاب تزریق با گاز ازت باید بر اساس طراحی قطعه و قالب، نوع ماده، تیراژ تولید و توجیه فنی و اقتصادی پروژه انجام شود، نه صرفاً بر اساس مزایای عمومی این فناوری.
برای مشاوره می توانید با مشاوران قالب سازی فن آورپلاستیک تماس حاصل فرمایید.
سوالات متداول
آیا تزریق پلاستیک با گاز ازت باعث کاهش مصرف مواد میشود؟
بله، در قطعاتی که طراحی آنها برای ایجاد ناحیه توخالی مناسب است، استفاده از گاز نیتروژن میتواند مقدار مواد مصرفی و در نتیجه وزن قطعه را کاهش دهد. میزان کاهش به هندسه قطعه و شرایط فرآیند بستگی دارد.
آیا همه قطعات پلاستیکی برای تزریق با گاز ازت مناسب هستند؟

خیر. هندسه قطعه، ضخامت دیواره، نوع ماده، مسیر حرکت گاز و الزامات تولید باید بررسی شوند. قطعاتی که امکان ایجاد مسیر مناسب برای حرکت گاز در آنها وجود ندارد، ممکن است گزینه مناسبی برای این فناوری نباشند.
آیا طراحی قالب برای تزریق با گاز ازت متفاوت است؟
بله. در این روش علاوه بر شکل ظاهری قطعه، نحوه ورود و حرکت گاز، محل تشکیل فضای توخالی و شرایط خنککاری نیز باید در طراحی فرآیند و قالب در نظر گرفته شود.
آیا تزریق با گاز ازت همیشه اقتصادیتر از تزریق معمولی است؟
خیر. تجهیزات و کنترل فرآیند در روش Gas Assist هزینه و پیچیدگی بیشتری دارند. این روش زمانی توجیه اقتصادی بیشتری پیدا میکند که کاهش مصرف مواد، وزن قطعه یا زمان چرخه بتواند هزینههای اضافی را جبران کند.